3030绿光灯珠回流焊,把三组数字记牢:峰值235-250℃、液相线以上60-90秒、量产最多焊2次。峰值温度按235-250℃执行(亿光推荐240±5℃),绝对不超过260℃;第二次回流与首次的间隔不超过24小时。下面把温度曲线、焊接次数、烘烤管理、贴装与印刷参数逐一展开,参数可以直接抄进SOP。
关键要点速览
| 问题 | 答案 | 关键数字 |
|---|---|---|
| 峰值温度多少合适? | 235-250℃,绝对不超过260℃ | 亿光推荐240±5℃ |
| 液相线以上时间(TAL)? | 60-90秒,上限150秒 | SAC305熔点217℃ |
| 升温速率多快? | 1-3℃/秒 | 超过3℃/秒易出锡珠 |
| 最多能焊几次? | 量产上限2次 | 第2次峰值降5-10℃ |
| 二次回流间隔多久? | 首次回流后24小时内 | 超时需重新烘烤 |
| 焊前要烘烤吗? | MSL2/3开封超24小时必须烤 | 卷装65-75℃/10-15h |
为什么绿光灯珠更“娇贵”? 绿光芯片属于InGaN体系,比红光(AlGaInP体系)更怕高温循环。胶体一黄变,颜色和亮度立刻跑偏。整条回流曲线要按板上“最不耐热的元件”来设定,而不是按锡膏的上限来设定。
一、3030绿光灯珠为什么需要专门的SMT贴片工艺?
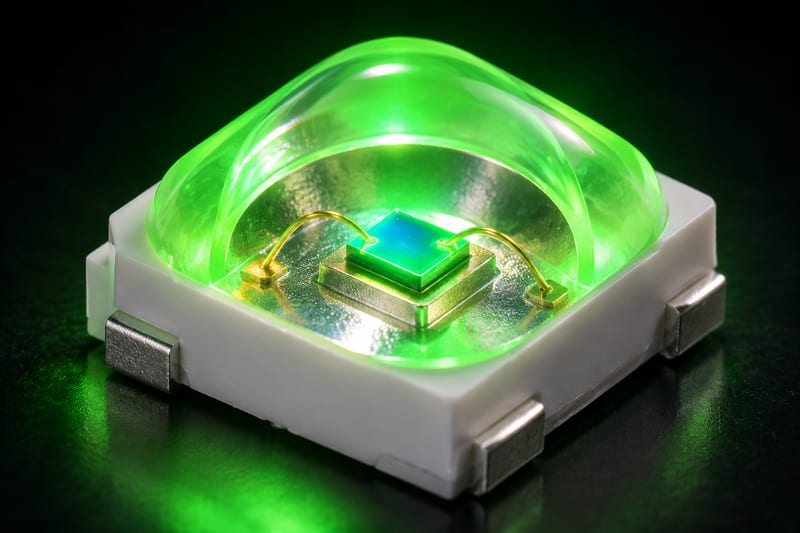
1.1 先认识它:3030绿光灯珠的基本参数
| 参数 | 数值 |
|---|---|
| 封装尺寸 | 3.0×3.0mm |
| 主波长 | 520-530nm |
| 典型光通量 | 90-180lm(1W) |
| 正向电压VF | 2.8-3.4V @350mA |
3030封装在SMD灯珠家族里是典型的中功率平台,散热焊盘面积比2835更大,适配1W级别驱动。植物照明里的红蓝光谱补光、景观亮化里的彩色洗墙,大量用到这一尺寸的绿光型号。
1.2 拆开看:3030绿光灯珠用了哪些材料
把一颗3030绿光灯珠拆开,从上到下是这几层材料,每一层都对回流焊温度曲线有直接约束:
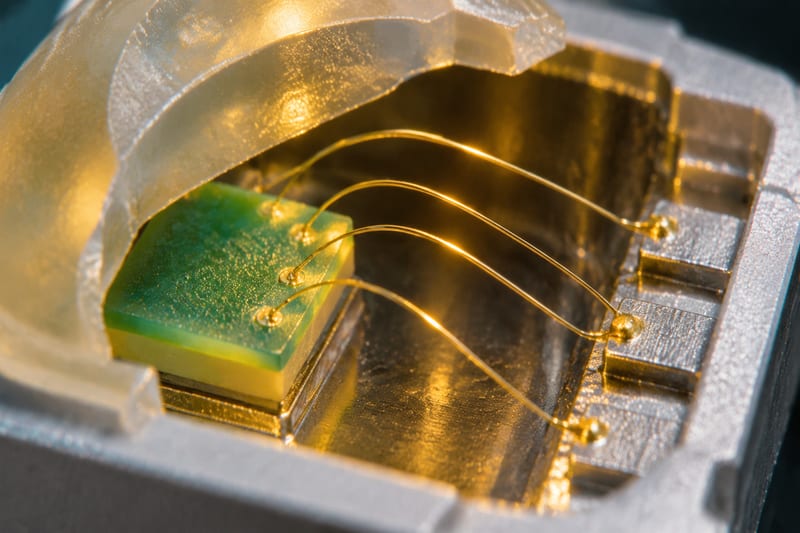
- InGaN蓝绿光芯片:生长在蓝宝石衬底上,芯片尺寸通常在10×10mil到12×12mil之间。绿光靠InGaN量子阱直接发出520-530nm的光,不像白光灯珠需要荧光粉转换。芯片对热循环累积敏感,存在波长漂移风险(具体波漂数据建议向灯珠原厂索取或实测核实)。
- 支架:主流是PPA(聚邻苯二甲酰胺)塑料支架,部分高端型号用EMC(环氧模塑料)支架。PPA在250℃以上累计暴露时间过长会黄化,反射腔变黄直接吃掉绿光的亮度和色纯度。支架中部的散热杯内嵌铜箔镀银层,负责把芯片热量导到底部焊盘。
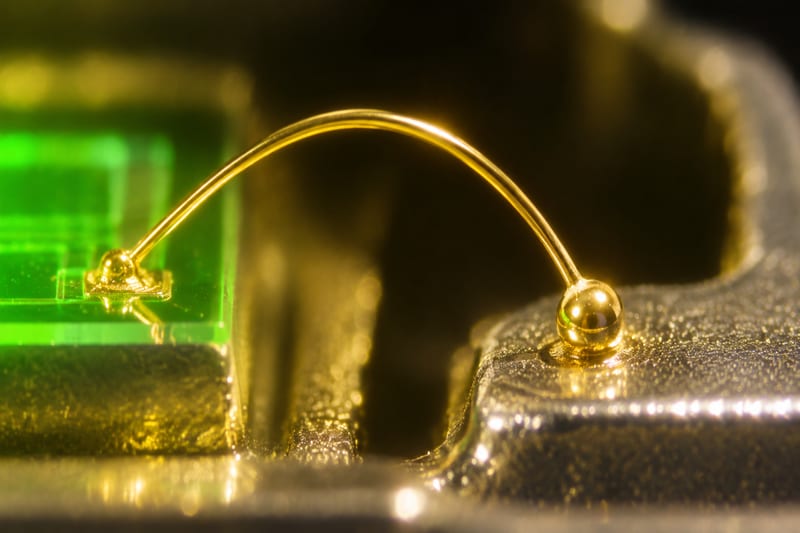
- 键合线:多数3030用直径25μm左右的金线或合金线做芯片与电极之间的电气连接。回流时的热膨胀失配会让键合点承受应力,反复过炉键合强度会退化。
- 硅胶封装胶体:芯片上方的透镜区域由高折射率硅胶成型。硅胶的耐温上限比环氧高,但长时间接近260℃仍会出现透光率下降、表面雾化。硅胶还怕污染——指印、粉尘落在发光面上,光斑会出现暗点。
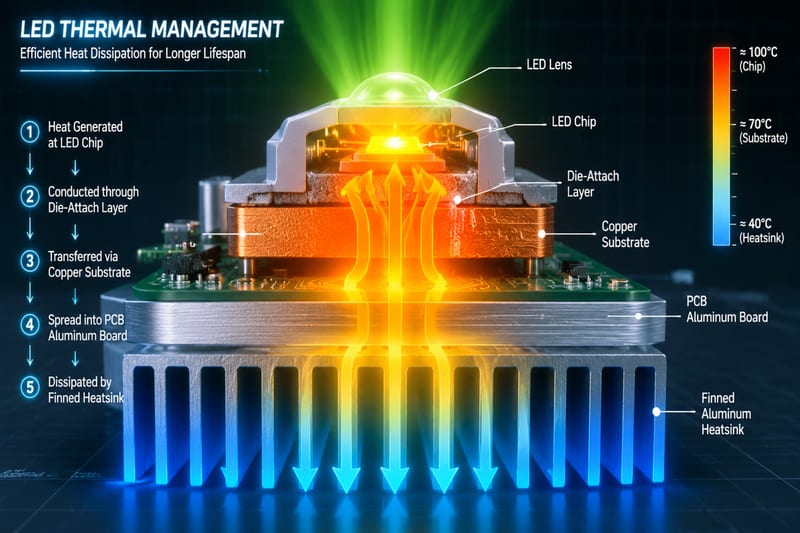
- 底部散热焊盘:大面积镀银或镀镍铜垫,占封装底面一半以上面积。这一区域热容大,回流时升温滞后于封装顶部,是测温布点时必须关注的区域。
1.3 它比普通元件“娇贵”在哪里?
3030绿光灯珠身上叠加了两重方向相反的约束:
- 上面怕热:顶部硅胶透镜光学面怕热应力,也怕污染。胶体黄变,绿光立刻偏色,色坐标向黄区漂移。
- 下面要热:底部散热焊盘热容大,必须焊料完全覆盖、充分润湿。焊料覆盖不足会直接导致结温升高、光衰加速,散热体系跟着出问题。
行业共识:LED往往是整块PCB上“锁定最高温度上限”的元件。其他元件本可以承受更激进的曲线,但整板必须迁就LED规格书的限制。
1.4 绿光芯片的特殊敏感性
绿光芯片在高温循环下,波长漂移和光衰比红光体系更敏感。同一条白光灯珠跑得很好的曲线,直接套在绿光灯珠上,可能出现焊后整批色温偏移、肉眼可见的亮度分层。工艺窗口必须按“最不耐热元件”原则设定,不能照搬白光灯珠的曲线,更不能按锡膏厂商给出的通用曲线顶格跑。
注意:具体波漂数据建议向灯珠原厂索取或实测核实,本文以规格书通用参数为准。
二、回流焊温度曲线:可直接抄进SOP的参数表
2.1 无铅工艺(SAC305锡膏)推荐曲线
综合Lumileds、亿光等原厂3030规格书与铟泰锡膏推荐,整理出下面这张核心表格。每个参数都标了依据来源,客户审厂时可以直接引用:
| 曲线参数 | 推荐值 | 上限/边界 | 依据 |
|---|---|---|---|
| 升温速率(预热段) | 1-3℃/s | ≤3℃/s | JEDEC J-STD-020E |
| 预热温度区间 Ts | 150-200℃ | — | Lumileds / 亿光规格书 |
| 预热/保温时间 tS | 60-120s | 60-120s | 同上 |
| 液相线温度 TL | 217℃(SAC305熔点) | — | SAC305合金特性 |
| 液相线以上时间 TAL | 60-90s | 60-150s | 亿光:60-90s;Lumileds:60-150s |
| 峰值温度 Tp | 235-250℃ | 绝对上限260℃ | 亿光推荐240±5℃ |
| 峰值附近(Tp-5℃内)时间 | 10-20s | ≤30s | 多家3030规格书 |
| 冷却速率 | 3-5℃/s | ≤6℃/s | Lumileds规格书 |
| 25℃至峰值总时间 | ≤480s | — | JEDEC J-STD-020E |
几个参数之间的逻辑关系值得讲透:
- 峰值与液相线的温差决定了润湿动力。235-250℃意味着峰值只比熔点高出18-33℃,润湿足够,又不会逼近260℃红线。有些工厂习惯把无铅峰值顶到255-260℃,对普通IC没大问题,对绿光灯珠等于天天做老化试验。
- 预热段的功能是让溶剂充分挥发、助焊剂活化、整板温度均衡。在150-200℃区间停留60-120秒,能把大热容散热焊盘和小封装元件的温差拉平,避免回流区出现局部“没熟”。
- 冷却速率3-5℃/s不是小事。冷得太慢,焊点晶粒粗大,疲劳寿命下降;冷得太快(>6℃/s),热冲击会伤到硅胶透镜和键合点。
2.2 有铅工艺(Sn63/Pb37)怎么办?
部分维修线、军工或特殊客户仍在用有铅工艺,参数对应调整为:
- 液相线熔点:183℃
- 峰值温度:215-225℃
- 液相线以上时间:60-150秒
有铅工艺峰值整体比无铅低30℃左右,对绿光灯珠的热冲击更温和。要注意的是有铅与无铅混用(比如B面用无铅锡膏回焊、A面LED是有铅焊点)时的再熔化问题:二次回流温度必须低于已焊焊料的完全再熔温度区间,避免已焊点被“晃”开。
2.3 一个最容易搞错的细节:温度测哪里?
常见错误:直接看炉腔设定温度,或把测温热电偶随便贴在板面空白处。 正确做法:以封装体顶部中心实测温度为准。
测温板布点三位置(FR-4板上LED封装体与PCB表面实测温差约5-10℃):
- LED支架上——热电偶固定在封装体顶部中心,这是规格书约束的对象。
- 焊盘上——灯珠底部散热焊盘位置,监控润湿区域的真实温度。
- 板中心——监控整板温度均匀性,判断炉内是否有冷热点。
热电偶用高温焊锡或专用胶固定,探头直径尽量小,避免热容干扰读数。
管理规范:每班次开机前测一次曲线,换线(换板、换锡膏、换灯珠批次)后重测,曲线记录保存至少6个月备追溯。客户审厂和失效分析时,一份完整的历史曲线档案能省掉大量扯皮。
一线工艺工程师圈子里流传的一段话,值得贴在产线上:
绿光灯珠的工艺窗口比白光窄得多。白光灯珠黄变了,肉眼未必看得出来;绿光灯珠胶体轻微黄变,色坐标立刻偏出去,客户一通电就投诉。峰值温度宁可比锡膏厂商的上限低10℃,也不要为了追求润湿漂亮去顶格跑——焊点漂亮是工艺的事,灯珠寿命是客户的事。
三、焊接次数控制:为什么红线是2次?
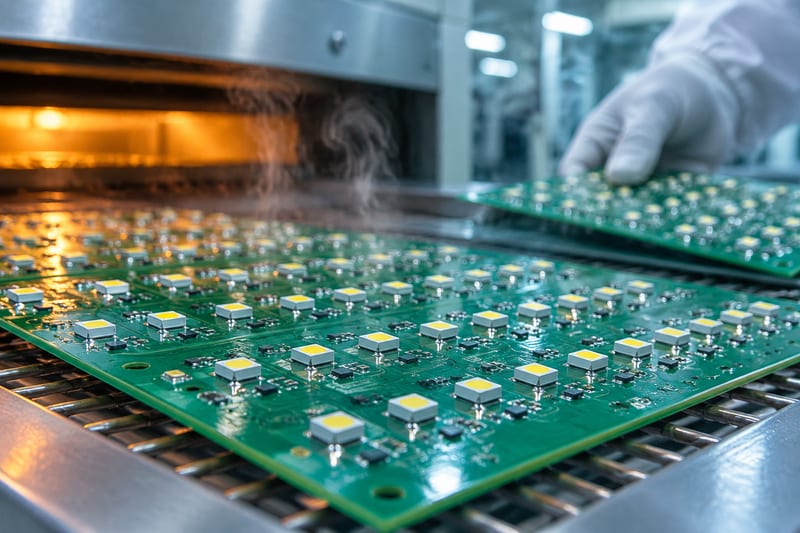
3.1 次数上限的依据
- 3030规格书明确写着:"Reflow soldering should not be done more than twice"(回流焊不得超过2次)。
- 3030规格书补充:首次焊接后超过24小时再做第二次,LED会损坏。这条把“次数”和“时间间隔”绑在了一起,是双面板工艺最容易踩的坑。
- 可靠性层面:SMD 3030按J-STD-020E做过260℃/10s、3次回流认证,样本内无失效——说明封装本体在实验室条件下能扛3次,但量产仍以≤2次为红线,给批次波动、炉温漂移留足余量。
几份文件的结论一致:封装能承受的上限不是让你贴着上限用的。实验室的3次回流用的是理想曲线和新开封器件,产线上锡膏批次、车间湿度、炉温波动都在消耗这个余量。
3.2 超次回流会发生什么?(损伤机理)
回到上一节的材料拆解,每一层材料在反复过炉时的退化路径都很清晰:
- PPA支架反复高温黄化:反射腔内壁发黄,出光效率下降。这是不可逆的化学变化,烤多久都回不来。
- 硅胶胶体透光率下降:硅胶在高温下缓慢交联氧化,透光率逐次累积下降,绿光亮度与色纯度直接受损。
- 金线键合强度退化:键合点金属间化合物在热循环中增厚变脆,剪切强度逐次下降,振动环境下率先失效。
- 封装内部分层:硅胶与支架杯壁、硅胶与芯片表面的界面在反复热胀冷缩中剥离,湿气顺着分层侵入,进一步恶化。
最终表现为三类失效:光衰加速、间歇闪烁、死灯。其中间歇闪烁最难排查——外观完好、点亮时好时坏,往往在客户端才暴露。
3.3 双面板二次回流操作决策
第一次回流完成后,按下面四条判断:
- 必须冷却至室温才能进第二次。板温还在80℃以上就进炉,等于给LED叠加一次额外的热循环起点。
- 24小时内能焊完的,第二次峰值温度比第一次降低5-10℃。
- 超过24小时没焊的,先烘烤除湿再上线(卷装65-75℃/10-15小时,散料130-150℃/2-3小时)。这条规则同时覆盖了湿敏管理的要求,见下一节。
- 已焊LED一面不能承受高温的,改用选择性波峰焊替代整板二次回流,让LED所在区域根本不进炉。
3535、4040等其他封装的过炉参数遵循同样的原则:以规格书约束为准,按板上最不耐热的元件设定曲线。
四、焊前必修课:MSL湿敏等级与防潮管理
4.1 为什么受潮的灯珠会“焊前好好的,焊后全死灯”?
LED封装内部虽然看起来是致密的硅胶和支架,但硅胶本身有透湿性,水分子在存储过程中缓慢渗入支架与硅胶的界面、芯片底部间隙。回流焊时板温几分钟内冲上240℃,封装内的水汽瞬间汽化膨胀,蒸汽压力会直接拉断芯片与支架之间的金线,或者撕开内部界面。
这类失效有明确的特征:焊前功能测试全部通过,过炉后成批死灯或闪烁;X光下能看到键合点脱开或封装鼓包。这是“焊前外观完好、焊后死灯”的最典型根因。很多工厂把锅甩给贴片机或炉温,真实原因在仓库的防潮柜和开封记录上。
4.2 MSL等级与车间寿命
- 3030灯珠多为MSL2(车间寿命168小时 @30℃/60%RH),也就是开封后一周内用完。
- 部分高功率型号为MSL3(车间寿命72小时 @30℃/60%RH),开封后3天内必须焊完。
车间寿命的计时从防潮袋开封那一刻开始,不是从生产排产开始。很多工厂的失误在于:采购回来的灯珠在仓库开封清点后再重新装袋,防潮袋上的湿度指示卡还是蓝的,但车间寿命已经开始倒计时。开封时间必须记录在标签上,谁开封、几点开封、余量多少,写清楚。
4.3 烘烤参数速查
| 情况 | 处理方式 |
|---|---|
| 开封后24小时内焊完 | 直接上线 |
| 超过24小时未焊 | 烘烤:整卷65-75℃/10-15小时 |
| 散料 | 烘烤:130-150℃/2-3小时 |
| 受潮严重的整卷 | 先按上述条件烤完再用 |
烘烤的注意点有两个:一是卷装烘烤温度不能超过载带材料的耐温上限(65-75℃这个区间就是为了保护载带),温度过高会把载带烤变形,料孔卡料;二是烤完的器件要尽快用完,重新暴露在车间环境里,车间寿命重新计时,烤了等于白烤。烘烤记录同样要留档,与回流曲线档案放在同一个追溯体系里。
五、贴装环节:吸嘴、下压深度与死灯预防
5.1 吸嘴与下压深度参数
贴装环节造成的死灯往往比焊接环节更隐蔽,因为它伤在封装内部,外观和焊点都看不出来。
- 吸嘴直径必须大于胶体发光面。吸嘴小于发光面时,真空吸附的着力点落在硅胶透镜的弧面上,吸取瞬间倾斜、偏转,密封圈直接压伤胶体。3030的发光面直径约2mm量级,选吸嘴时按大于发光面外沿来配。
- 下压深度:向PCB压入约0.2mm。这个数字是平衡点:
- 过深,贴装头把灯珠硬压进锡膏,压迫胶体,金线变形断裂。这类损伤的表现是死灯或间歇闪烁,失效方向与贴装头压入动作一致,容易被误判成焊接问题。
- 过浅,灯珠粘吸嘴、贴装倾斜、甚至被吸嘴带飞。锡膏粘度高的季节(车间湿度偏大时)尤其明显。
5.2 定位与供料细节
- 视觉定位以金属电极(而非封装外形)为基准做位置补正。PPA支架注塑存在尺寸波动,封装外形与内部电极之间可能有几十微米的偏差。按外形定位,偏移全部落到电极上;按电极定位,焊点对位精度才真正受控。
- 3030载带装5000PCS/盘,feeder剥离角要小。载带盖带剥离时角度过陡,灯珠会在料槽里跳动甚至跳出料槽。贴装头吸空报错是小事,跳到相邻料槽造成混料才是大事故——绿光灯珠混进白光位,整批板子返工。
- 贴装速度方面,高速机在贴LED时建议降速5-10%,减少吸放过程中的机械冲击。这一条没有统一的标准数据,各厂按自家设备验证,原则是牺牲一点UPH,换回死灯率下降。
六、钢网与锡膏印刷:虚焊和锡珠从这里防起
印刷环节决定了焊点的“先天体质”,回流曲线再好也救不回一份糟糕的锡膏沉积:
| 项目 | 推荐参数 |
|---|---|
| 钢网厚度 | 0.1-0.15mm |
| 开口面积 | 焊盘面积的80-90% |
| 开孔面积比 | ≥0.66(否则脱模不良→少锡→虚焊) |
| 刮刀压力 | 约60N |
| 刮刀速度 | 15-20mm/s |
| 脱模速度 | 0.5-1.0mm/s |
| 锡膏保存 | 2-10℃冷藏 |
| 回温时间 | 开封前2-4小时,搅拌均匀 |
| 用完时限 | 开封后4小时内 |
| 车间湿度 | 40-60%RH |
几个参数背后的逻辑:
- 开孔面积比≥0.66是IPC-7525给出的设计门槛。3030的散热焊盘大,但钢网开口不能照着焊盘满开——开口过大导致锡量过多,回流时锡膏塌陷流动,把灯珠“顶”起来或者推偏;开口控制在焊盘的80-90%,锡量刚好够覆盖又不至于溢流。
- 锡膏回温不充分是锡珠和印刷不良的高频根因。冷藏的锡膏直接开封,水汽凝结进锡膏,回流时炸出锡珠。开封前整罐回温2-4小时(以罐体实际温度到达室温为准,不是以时间表为准),搅拌1-2分钟再上机。
- 开封后4小时内用完,超时的锡膏粘度上升、助焊剂活性衰减,印刷时填充钢网开孔的能力下降,脱模后出现拉尖和缺锡。
升温速率这类参数一旦失控,整线不良率会被单点拉爆。有产线把预热升温速率误调到4℃/s后,锡珠缺陷率明显抬升,调回1-2℃/s才回落。参数变更必须留记录,出问题时才能快速定位。
七、回流焊常见缺陷对照表(绿光灯珠高发项)
下表把绿光灯珠产线最常见的六类缺陷、根因和对策放在一起,排查时按“现象→根因→对策”的顺序走,多数问题在半小时内可以定位:
| 缺陷 | 根因 | 对策 |
|---|---|---|
| 虚焊/冷焊 | 峰值不足或TAL过短;焊盘氧化 | 峰值上调5-10℃或延长回流10-20s |
| 锡珠 | 升温>3℃/s、锡膏吸潮、印刷过量 | 升温控1-2℃/s、烘烤、钢网开孔≤焊盘85% |
| 立碑/自移位 | 两端焊盘热容不对称,表面张力失衡 | 焊盘对称设计、延长预热、优化斜率 |
| 胶体黄变/透光率下降 | 峰值过高或持温过长 | 严守260℃/10s上限,增加氮气保护 |
| LED移位 | 回流时锡膏流动性过强 | 降峰值、缩短TAL |
| 焊后色差/亮度不均 | 炉内冷热点温差>5℃、热容不均、VF离散 | 选热均匀炉、焊盘加铜箔均热、跨盘混贴BIN |
排查时有一个实用技巧:看缺陷是否有方向性。锡珠集中在板的一侧、虚焊集中在炉子某个温区对应的区域,问题在炉子;缺陷随机分布在整个板面,问题在锡膏、钢网或来料。氮气保护对绿光灯珠不是可选项——无氮气时焊盘高温氧化加重,润湿变差,被迫提高峰值温度,而峰值温度恰恰是绿光灯珠最怕的东西,恶性循环从这里开始。
八、常见问题解答
Q1:3030灯珠可以过两次回流焊吗?最多几次? 可以,量产上限为2次(多家原厂规格书一致要求)。可靠性认证做过3次回流且样本内无失效,但量产规格以≤2次为红线。第二次回流前需冷却至室温,峰值建议降5-10℃。
Q2:3030绿光灯珠回流焊峰值温度多少合适? SAC305无铅工艺下,推荐235-250℃(亿光推荐240±5℃),绝对上限260℃。峰值高于熔点18-33℃就够润湿了,不必顶格260℃,绿光芯片和硅胶胶体对热累积很敏感。
Q3:回流焊次数多了对LED灯珠有什么影响? 热老化累积:支架黄化、胶体透光率下降、金线键合退化、内部分层,最终光衰加速、闪烁、死灯。部分规格书还警告:首次回流后超24小时再做第二次会直接损坏器件。
Q4:为什么绿光灯珠焊完亮度不一致? 三大原因:一是炉内温差>5℃;二是板上LED密度不同导致热容不同;三是VF值差异造成电流分配不均。对策是好炉子加铜箔均热加BIN混贴。其中VF离散容易被忽略——同一块板上串联或并联驱动的灯珠VF相差0.2V以上,电流分配就不均匀,亮度差异是电的问题,不是炉温的问题。
Q5:3030灯珠手工补焊怎么操作? 恒温烙铁300-320℃(不超350℃)、单点≤3秒、同一焊点最多2次、烙铁头只碰焊盘不碰胶体、戴防静电腕带。批量生产禁止手焊,返修优先用加热台。加热台整板预热到150℃左右再局部加热,能大幅降低单点热冲击对封装的伤害。
Q6:贴装后死灯,是贴片机问题还是焊接问题? 看失效的方向性:随机无规律,多是贴片机或吸嘴问题;方向一致或区域集中,多指向锡膏印刷或炉温分布。还要查湿敏超标(未烘烤)导致的金线拉断——这类失效在过炉后立即显现,位置随机但批次集中;贴装损伤则不随批次变化。
Q7:3030灯珠回流焊前需要烘烤吗? 取决于MSL等级和开封时间。MSL2/3产品开封后24小时内没焊完就必须烘烤:卷装65-75℃/10-15h,散料130-150℃/2-3h。烤完记录时间,车间寿命重新起算。
九、写在最后
一颗3030绿光灯珠从InGaN芯片、PPA支架、金线到硅胶胶体,每一层材料都对应着回流曲线上的一段约束:芯片怕峰值、支架怕累计、金线怕循环次数、硅胶怕持温。把“235-250℃、60-90秒、最多2次”这三组数字落进SOP,把烘烤和开封记录管起来,绿光灯珠的焊接不良率会降到一个非常低的水平。稳定一致的灯珠品质才是SMT良率的根基。深圳市恒彩电子在这类产品的焊接工艺支持上可提供配套的规格书与实测曲线文件,选料阶段把工艺窗口验证做在前面,比量产后再救火省力得多。